 当前位置:
手持螺母枪的用途、工作原理与常见问题汇总
拉铆螺母(铆螺母、螺纹铆柱)是专为薄板、管材设计的紧固件,在板面上形成可靠的内螺纹,后续用普通螺丝即可反复拆装。气动螺母枪是完成这一工艺的常用手持工具。第一次接触的客户最关心三件事:用在哪些产品、怎么成型、出了问题怎么办,本文一次讲清。
一、用途:解决薄板上的螺纹难题
气动原理:气压驱动螺杆拉铆
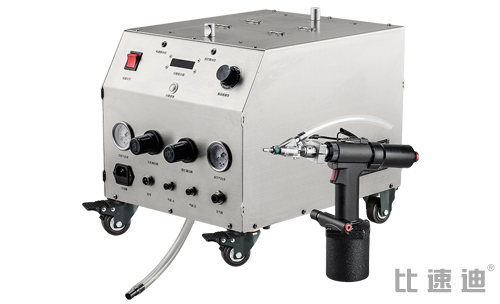
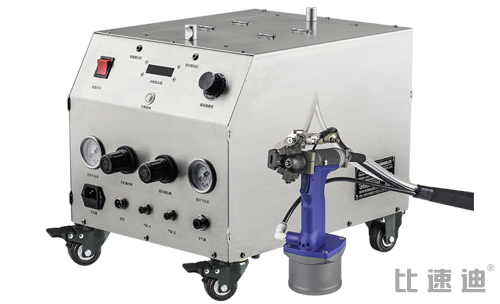
气动螺母枪以压缩空气为动力,扣动扳机后气动马达驱动螺杆旋入螺母、再拉动螺母轴向压缩,端部鼓包夹紧板材,随后反转退出。气压和流量决定拉铆力,气压不足、密封漏气都会导致拉不鼓、不到位。电动款由电机驱动、液压款靠液压提供大拉力,三者螺杆拉铆的成型原理一致,区别只在动力来源。理解动力与拉铆力的关系,就能按车间气源和拉力需求选对设备。
手持操作三要点
无论哪种动力,手持螺母枪的操作要点相同:枪垂直板面、铆头贴紧、拉铆时不晃动。换规格必须换对应螺杆铆头并做首件,确认鼓包成型、螺纹通止合格。气动款要确认气压稳定、三联件有水有油;电动款要保证电量和电机散热;液压款要检查液压油。比速迪随设备提供操作说明,工人按三要点和首件流程即可上手,批量前建议用真实板厚试样验证。
手持操作的三要点
气动螺母枪成型稳定,靠的是三个动作到位:枪垂直板面、铆头贴紧、拉铆时不晃动。比速迪建议换规格先换对应螺杆铆头,通孔盲孔分开存放并做首件;气动款保证气压在规定范围、三联件油雾正常,扣动一次到位不反复点按。批量前用真实板厚和孔径做通止、外观、拉拔测试,常见的鼓包不到位、跟转大多源于动作不规范或气压不足。把三要点培训到位,手持枪就能稳定成型。
薄板(通常数毫米以内)直接攻丝,螺纹牙数少、容易滑牙;焊接螺母有热变形、焊渣和虚焊问题,且背面不可达时无法施工。拉帽用冷变形方式在板上“长”出一个螺纹基座,具备四个不可替代的特点:单面施工,背面封闭也能操作;属于冷加工,无热变形、不破坏表面处理;形成的内螺纹可用螺丝反复拆装;可在喷漆、喷塑之后再装配,避免螺纹被涂层堵塞。
| 行业 | 典型工件 |
|---|---|
| 汽车及零部件 | 内饰支架、仪表台骨架、保险杠支架、电池包结构件 |
| 机箱机柜/配电柜 | 服务器机箱、通信机柜、门板、安装板、层板固定 |
| 新能源 | 电池托盘、光伏边框、储能柜体 |
| 家电厨卫 | 微波炉、空调、洗衣机、油烟机外壳与内部支架 |
| 钣金/铝加工 | 铝单板、方管框架、电梯部件、展示器材 |
二、工作原理(五步成型)
第一步,螺母经自动排序后旋到枪头螺杆上;第二步,枪头对准预制孔垂直插入,螺母本体穿过孔;第三步,启动拉铆,枪头轴向拉动,螺母在板背侧鼓包变形并压紧板面;第四步,保持拉力使变形定型,形成牢固的螺纹基座;第五步,螺杆反转退出,一个内螺纹孔完成,后续拧入螺丝即可。整个过程无需焊接、无需背面操作。
三、拉帽与其他薄板螺纹方案对比
| 方案 | 优点 | 局限 |
|---|---|---|
| 拉帽 | 单面施工、无热变形、可喷涂后装配、易自动化 | 需要预制孔和专用枪 |
| 焊接螺母 | 强度高、成本低 | 热变形、焊渣、需双面操作、破坏表面 |
| 压拉帽(PEM) | 平整、效率高 | 需专用压床、板厚与硬度受限、不便现场作业 |
| 直接攻丝 | 最简单 | 薄板牙数不足、易滑牙、不可反复拆装 |
四、常见问题与原因
滑牙/螺丝拧不紧:螺杆磨损、孔径偏大或板厚超出螺母铆接范围;拉不鼓、松动转螺母:气压不足、行程/拉力设定不够、六角孔未匹配;板面凹陷:拉力过大、枪头未贴平或板太薄;螺杆退不出:螺杆崩牙、螺母未成型到位或润滑不足;螺纹不通:螺母规格与螺杆不一致、拉铆过程中螺母跟转。系统排查方法见螺母枪常见故障与安装问题排除。
用途与原理 FAQ
用途原理常见问题
不同规格对应不同板厚区间,样册会标注铆接范围,薄板可选小规格或专用薄型螺母,气动/电动/液压选型时把实际板厚告诉厂家即可匹配。
可以,单面施工、背面不用伸手,正是拉铆螺母的核心优势,手持气动螺母枪在方管和封闭腔体上施工很方便。
抗拉、抗扭与螺母规格、板厚和孔径相关,汽车与新能源结构件已大量使用,手持作业关键受力点可选六角或结构型螺母并做拉拔测试。
抽芯铆钉做不可拆连接,拉铆螺母形成可反复拧螺丝的内螺纹,两者工艺相近用途不同,手持枪可分别配置,可参考抽芯铆钉知识汇总。
全国客户:发工件,评估拉帽方案
可寄样或预约上门打样,验证成型、螺纹通止与拉拔力,咨询电话 13556668682。
五、采购前需要确认的工艺参数
向厂家询价或申请试机前,建议把以下参数一次整理清楚:板材材质与厚度(含叠层数)、预制孔现状(圆孔或六角孔、实际孔径)、螺母规格与材质(M几、钢/铝/不锈钢、平头沉头、通孔盲孔)、单件铆点数量与年产量、螺丝装配扭矩要求、是否有密封或外观要求。参数越完整,选型越准——同样M6螺母,0.8mm冷轧板和3mm不锈钢板对应的型号、拉力和预制孔完全不同。资料齐全时,厂家约10分钟可给出方案与报价区间;涉及盲孔密封、六角防转等特殊要求的,建议直接寄样片试铆并做拉拔测试。
试产期可先用气动半自动枪或电动枪过渡,把规格和孔位固化;量产再上自动送料设备,避免规格频繁变更造成流道和治具反复调整。
延伸阅读:通孔与盲孔拉帽操作要点 · 手持螺母枪在钣金加工中的应用 · 手持螺母枪
 上一篇